
Si para saber cuántas piezas llevas en el turno alguien tiene que ir al PLC, abrir el ERP o preguntarle al encargado, ya tienes un problema. Un contador de piezas con el sensor adecuado y un display LED que se lea desde el pasillo saca ese número de la caja negra y lo pone delante de todo el mundo. Te cuento qué tipos hay, qué señal necesitas y cómo conectarlo a tu línea sin líos.
Para qué sirve un contador de piezas industrial en planta
Básicamente suma una unidad cada vez que la máquina completa un ciclo, un golpe o una pieza, y te enseña ese total en tiempo real.
Definición express: dispositivo que recibe un impulso (de un sensor, de un contacto de la máquina o de una palanca física), lo suma y muestra el acumulado. Los más completos comparan ese valor con un objetivo y avisan cuando se alcanza.
Parece una tontería. Contar. Pero el conteo cambia radicalmente según el proceso: en una prensa de estampación cuentas golpes, en una inyectora cuentas ciclos de molde, y si ese molde tiene 4 cavidades, cada ciclo son 4 piezas, así que el contador tiene que saber multiplicar o el dato sale mal desde el primer minuto. Una línea de ensamblaje funciona diferente: lo habitual es contar unidades terminadas al final de la cinta, no ciclos de máquina.
¿Dónde se nota de verdad? En los lotes. Si un pedido es de 5.000 piezas y nadie sabe exactamente cuándo se llega, pasa lo de siempre: cajas con piezas de más, cajas con piezas de menos, o una máquina que sigue fabricando después de cerrar el lote. Y todo eso lo descubres en expedición, cuando ya es tarde y caro. Con el conteo en tiempo real, la máquina para (o avisa) en la pieza exacta.
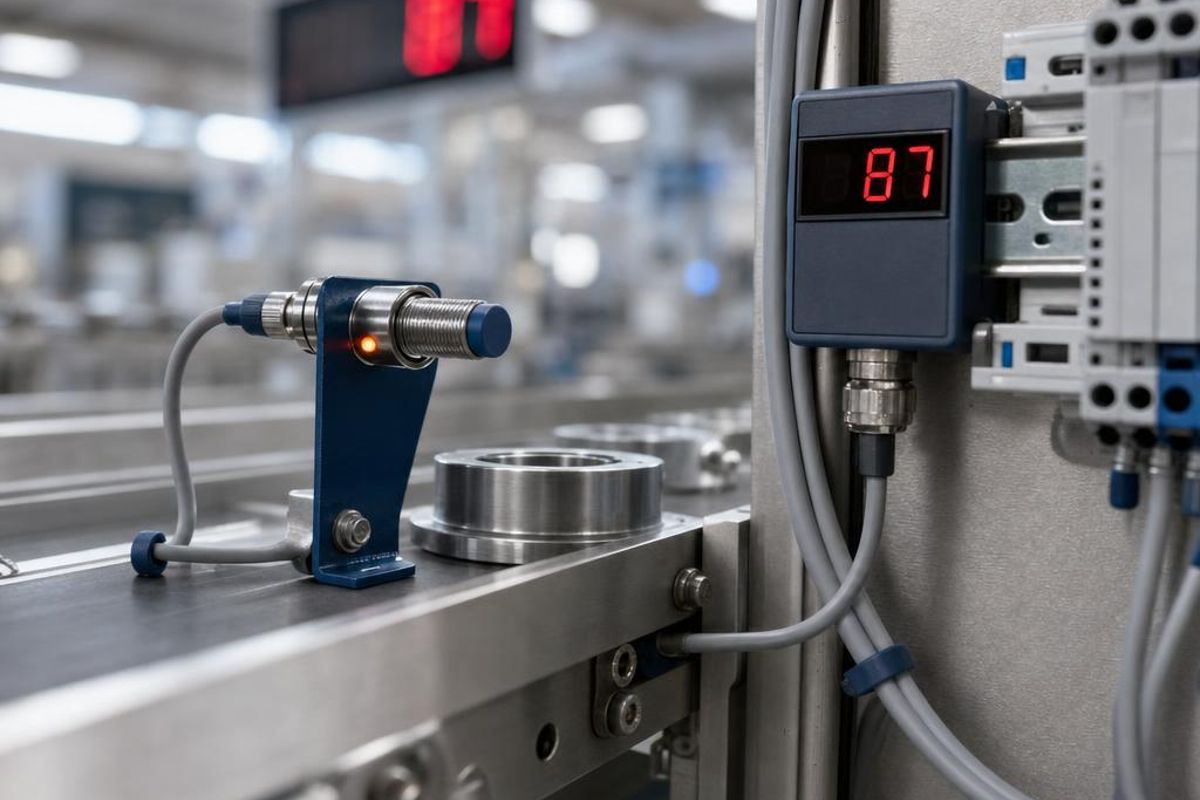
Tipos de contador de piezas: mecánico, electrónico y visión artificial
Tres familias. El mecánico funciona sin electricidad. El electrónico lee pulsos de un sensor. La visión artificial cuenta con cámaras y, además, puede inspeccionar.
| Tipo | Velocidad que aguanta | Precisión | Coste relativo | Dónde encaja | Limitaciones |
|---|---|---|---|---|---|
| Mecánico | Baja: cadencias lentas | Buena si el accionamiento es limpio | El más barato | Prensas antiguas, máquinas sin alimentación eléctrica, puntos de control locales | Sin salidas, sin reset remoto, solo se lee de cerca |
| Electrónico / digital | De media a muy alta, según la entrada | Muy alta con el sensor bien elegido | Medio | La mayoría de líneas de producción | Depende al cien por cien de la calidad de la señal |
| Visión artificial | Alta, limitada por la cámara y el procesado | Muy alta, incluso con piezas amontonadas | El más caro, con diferencia | Piezas complejas, conteo + inspección de defectos o color | Iluminación, ajuste y mantenimiento más exigentes |
Voy a llevar un poco la contraria a lo que se lee por ahí: si lo único que necesitas es saber cuántas piezas salen, una cámara es un gasto extra que vas a tener que ajustar, iluminar y mantener sin que te dé un número más fiable que un buen sensor de 30 euros bien colocado. La visión compensa cuando cuentas y además inspeccionas, o cuando las piezas llegan tan amontonadas que un sensor no puede separarlas.
Y un aviso rápido, porque Google mezcla resultados: las apps que cuentan objetos en una foto o los montajes con microcontrolador barato, un sensor de barrera y una pantallita son otra liga. Sirven para inventario puntual o para aprender. Para una línea que trabaja a tres turnos, no.
Contador de golpes industrial de 6 dígitos: cuándo es suficiente el mecánico
El clásico mecánico de 6 dígitos cuenta de 0 a 999.999 y se reinicia con una ruedecita o una palanca. Sin corriente. Sin electrónica que configurar. Se acciona con una leva o un tope de la propia máquina, y ya.
Encaja en máquinas viejas sin cuadro eléctrico aprovechable, en puestos aislados o donde solo quieres saber cuántos golpes ha dado una herramienta. La velocidad máxima la marca el fabricante y conviene quedarse con margen por debajo, porque a ritmos altos el mecanismo se salta cuentas o se desgasta antes de lo previsto. Mi opinión sincera: para una prensa lenta donde nadie necesita leer el dato desde lejos, sigue siendo una opción perfectamente digna. En cuanto quieras que el número llegue al PLC o a una pantalla grande, se queda corto.
Contador digital de piezas para línea de alta velocidad
El contador digital de piezas recibe pulsos eléctricos, normalmente de un sensor a 12-24 V DC, y suma uno por cada pulso válido. Lo que tienes que mirar en la ficha es la frecuencia máxima de entrada. Aquí hay una trampa que mucha gente no ve: muchos contadores incluyen un filtro antirrebote pensado para contactos mecánicos, y ese filtro limita bastante la velocidad. Si tu línea es rápida, la entrada tiene que estar configurada para sensor electrónico, no para contacto seco.
Otro punto: el display. Un LCD pequeño en el frontal de un cuadro se lee a un metro. Un display LED de dígitos grandes se lee desde el otro lado de la nave, y eso cambia completamente quién mira el dato y cuándo reacciona. Si el contador tiene salidas o comunicación, el siguiente paso natural es conectarlo al PLC.
Tipos de señal de entrada: sensor inductivo, óptico e infrarrojo
El sensor se elige por el material de la pieza y la velocidad de la línea: inductivo para metal, óptico para plásticos, cartón o madera, y barreras infrarrojas finas para piezas pequeñas o translúcidas.
| Material / tipo de pieza | Sensor recomendado | Ojo con |
|---|---|---|
| Acero y metales férricos | Inductivo | Que la pieza pase dentro de la distancia de detección |
| Aluminio, cobre, latón | Inductivo (con menos alcance) u óptico | El alcance del inductivo cae bastante con metales no férricos |
| Plástico opaco, cartón, madera | Óptico difuso o de barrera | Colores muy oscuros o superficies brillantes |
| Piezas transparentes o translúcidas | Óptico específico para transparentes o barrera | Un sensor difuso normal puede no verlas |
| Piezas muy pequeñas | Barrera infrarroja o de fibra óptica | Alineación y suciedad en las lentes |
Sensor inductivo para contador de piezas metálicas
El inductivo detecta metal sin tocarlo. Su distancia de detección va, de forma aproximada, de 1 a 20 mm según el diámetro del sensor: cuanto más gordo, más alcance. En modelos estándar la frecuencia de conmutación puede llegar a unos 5 kHz, que sobra para casi cualquier línea mecánica. La salida suele ser PNP o NPN; en Europa lo más habitual es PNP, pero comprueba qué espera la entrada de tu contador de piezas antes de pedir nada.
¿Cuándo no te sirve? Con aluminio o cobre el alcance baja mucho. Con piezas muy pequeñas o muy irregulares la detección se vuelve caprichosa. Pero el problema que más guerra da en el día a día no suele ser el sensor en sí: si las piezas van pegadas unas a otras en la cinta, el sensor ve un bloque continuo y cuenta una. Necesitas hueco entre piezas, y a veces la solución no está en el sensor sino en un pequeño cambio de velocidad entre dos tramos de cinta.
Esos rangos de 1-20 mm y 5 kHz son orientativos para sensores estándar. Si trabajas con temperaturas altas, virutas metálicas o soldadura cerca, los valores reales cambian y la ficha del fabricante manda.
Sensor óptico e infrarrojo: materiales plásticos y piezas translúcidas
Con plásticos, cartón o madera entra el óptico. Dos montajes que vas a ver todo el rato: el difuso emite luz y la recibe rebotada en la propia pieza (un solo aparato, fácil de montar, pero sensible al color y al brillo), y el de barrera, que pone emisor a un lado y receptor al otro y cuenta cuando la pieza corta el haz (más fiable y con más alcance, pero necesitas espacio a ambos lados de la cinta). Entre medias está el retrorreflectivo, que usa un reflector enfrente en lugar de un receptor y resulta útil cuando no puedes cablear el otro lado.
Con piezas transparentes, como envases o tapas translúcidas, un difuso normal suele fallar y hace falta un sensor específico para transparentes. ¿Piezas diminutas? Barreras infrarrojas finas o de fibra óptica, sin más vuelta.
Consejo rápido: antes de dar el sensor por bueno, pasa 50 piezas reales a la velocidad real de la línea y compara con un conteo a mano. Si falla una sola, no lo instales todavía.
Cómo conectar un contador de piezas a una máquina o PLC
La cadena típica es sensor → contador → display LED → PLC: el sensor genera un pulso de 12-24 V DC, el contador lo suma y lo muestra, y sus salidas o su comunicación pasan el dato al PLC.
El orden de montaje importa, porque si empiezas por el final acabas cambiando sensores. Así lo haría yo: primero defines qué cuentas (golpe, ciclo o unidad) y en qué punto exacto de la máquina pasa. Después eliges y pruebas el sensor en ese punto con piezas reales. Una vez tienes señal limpia, cablea el sensor a la entrada del contador; con sensores de 3 hilos la convención habitual es marrón a +V, azul a 0 V y negro a la entrada de señal (IN), y los de 2 hilos van en serie con la carga pero tienen una pequeña corriente de fuga que algunas entradas confunden con señal, así que para contar son preferibles los de 3 hilos. Luego alimentas el contador y el sensor desde la misma fuente de 24 V DC, o unes los 0 V si son fuentes distintas. Configuras el contador (tipo de entrada PNP/NPN, filtro, factor multiplicador si hay varias cavidades). Conectas la salida de relé o transistor al PLC, o el bus de comunicación si lo vas a leer por red. Y finalmente verificas: conteo manual contra contador durante un rato de producción normal, a lo largo de al menos 15 minutos a ritmo real.
En texto plano, un esquema básico quedaría así: Sensor [+V marrón, 0 V azul, señal negro] → Contador [+24 V, 0 V, IN1] → Contador [salida OUT / COM] → PLC [entrada digital I0.x] y, en paralelo, Contador [RS-485 A/B] → Display LED o PLC. Las etiquetas exactas de los bornes cambian de un fabricante a otro, así que tómalo como mapa mental, no como plano de cableado.
Contador de piezas para PLC: protocolo y señal de salida
Hay varias formas habituales de que el contador hable con el PLC. La salida de relé conmuta un contacto físico: va bien para mover cargas como una sirena, una baliza o un contactor, pero es lenta y tiene vida mecánica limitada, así que no la uses para mandar pulsos rápidos. La salida de transistor (NPN o PNP) conmuta en microsegundos y es la adecuada para frecuencias altas o para reenviar cada pulso al instante. Luego está la comunicación serie RS-485, que permite que el PLC lea directamente registros del contador (a mi me parece la opción más limpia cuando el sistema va a crecer).
¿Qué suele leer el PLC? El valor acumulado y la señal de lote completo. Con eso puede parar la máquina, cambiar de caja o registrar el dato.
Pero conviene hacerse una pregunta antes de comprar: ¿quién cuenta de verdad, el PLC o el contador? Muchos PLC tienen entradas de contaje rápido. Si el PLC ya cuenta, a veces lo sensato es que el display solo muestre lo que el PLC le manda. Tener dos contadores independientes que acaban dando números distintos es uno de esos problemas que parecen tontos y hacen perder una tarde entera.
Cómo integrar el contador con un sistema SCADA o de gestión de producción
Para un SCADA lo más práctico es Modbus RTU sobre RS-485 o Modbus TCP si hay Ethernet. Tu contador necesita dirección de esclavo configurable, velocidad de comunicación ajustable y, muy importante, un mapa de registros documentado. Sin ese documento el integrador va a ciegas.
La señal analógica de 4-20 mA también aparece en catálogos. Mi opinión: para contar piezas es una forma incómoda de trabajar, porque convierte un número entero en una corriente que luego hay que reescalar. Encaja mejor para enviar un ritmo (piezas por hora) que un total acumulado. Las E/S digitales son la opción más simple: un pulso por pieza o una señal de lote, y que el SCADA haga las cuentas.
Con cualquiera de estas vías, lo que acaba recibiendo el sistema son datos como piezas por turno, piezas por hora y una alarma de desviación cuando el ritmo real cae por debajo del previsto.
Diferencia entre contador y totalizador en una línea de producción
El contador mide lo que pasa ahora (turno, lote u orden) y se pone a cero; el totalizador acumula todo el histórico de la máquina y no se resetea en el día a día.
| Contador | Totalizador | |
|---|---|---|
| Qué mide | Piezas del turno, lote u orden actual | Total acumulado desde la puesta en marcha (o desde un cambio de herramienta) |
| Reset | Frecuente: manual o automático | Nunca o casi nunca, normalmente protegido |
| Para qué se usa | Control de producción, cierre de lotes | Mantenimiento por ciclos, vida de herramienta, garantías |
| Quién lo mira | Operario y jefe de turno | Mantenimiento y dirección técnica |
Un caso muy típico: una matriz de estampación que hay que revisar cada cierto número de golpes. El contador de turno se reinicia cada 8 horas; el totalizador sigue sumando golpes hasta que toca mantenimiento. Sin ese totalizador, alguien tendría que ir apuntando en una hoja turno a turno, y ya sabemos cómo acaba eso.
Muchos equipos hacen las dos cosas a la vez con registros independientes: uno visible y reiniciable, otro interno que sigue sumando. Cuando compares modelos, pregunta exactamente eso. Y comprueba que el totalizador no se pierde con un corte de luz, porque eso pasa más de lo que parece.
Display LED para contador de piezas: visualizar el objetivo de producción en planta
Un display LED de gran formato pone el dato de producción a la vista de toda la línea. Su utilidad depende de la altura del dígito, del brillo frente a la luz de la nave y de cómo recibe el dato.
La altura del dígito manda sobre la distancia de lectura. Lo práctico es medir desde dónde lo va a mirar el operario más alejado y dimensionar a partir de ahí, no al revés. Es la misma lógica que el tamaño de letra de un rótulo LED según la distancia.
El brillo también se subestima, lo digo en serio. Una nave industrial suele estar bien iluminada, y un display flojo se lava con la luz general o con un lucernario detrás. Dato: el Real Decreto 486/1997 sobre lugares de trabajo fija en España niveles mínimos de iluminación de 200 lux en zonas con exigencias visuales moderadas y 500 lux si son altas. Tu display tiene que destacar sobre esa luz, que es un mínimo y en muchas naves se supera con creces.
Para conectarlo hay tres caminos: el display recibe los pulsos del sensor y hace él mismo de contador, lee al contador por RS-485, o es el PLC quien le escribe los valores por Modbus. Pero lo que más vemos en proyectos reales es que se elige el display por tamaño y luego se descubre que hacía falta mostrar tres datos (objetivo, real y diferencia) y solo cabe uno. Piensa primero qué quieres ver.
Un display de 7 segmentos muestra números y poco más: barato, muy legible, perfecto para un único valor. Un contador de producción LED de varias líneas admite textos, varios campos y cambios de color cuando vas por detrás del objetivo. Lo que no necesitas para esto es una pantalla de vídeo con controladora multimedia: otra categoría de producto, otro presupuesto y otra complejidad.
Contador de piezas con presetting: configurar el objetivo de turno en el display
Presetting significa introducir un valor objetivo directamente en el contador de piezas o en el display (por ejemplo, las piezas del turno o del lote). A partir de ahí puede trabajar contando hacia atrás desde el objetivo hasta cero, o contando hacia arriba y comparando con el valor de consigna.
Cuando llega al objetivo, activa un relé o una salida de transistor: baliza, sirena, parada de máquina o aviso al PLC. Para el operario la ventaja es directa: ve cuántas le quedan sin preguntar a nadie ni consultar el sistema central. El objetivo lo puede introducir el jefe de turno desde el teclado o, mejor, el PLC al cargar la orden de fabricación, evitando así errores de tecleo.
Contador de piezas reiniciable por turno: lógica de reset automático y manual
El reset manual es un pulsador, en el frontal o remoto. Sencillo, pero depende de que alguien se acuerde. Y de que no lo pulse sin querer. El automático llega por una señal externa del PLC (cambio de turno, nueva orden) o por un temporizador interno del contador, que en muchas instalaciones se programa para las 6:00, las 14:00 y las 22:00 sin intervención humana.
Porque lo que no puede pasar es resetear sin registrar. Antes de poner a cero, el valor tiene que quedar guardado en algún sitio: el totalizador, el PLC o el SCADA. Si no, pierdes el dato del turno y no hay forma de recuperarlo. En España es habitual trabajar a tres turnos de 8 horas, y el reset por turno es el más común, aunque en fabricación por pedidos cortos suele tener más sentido el reset por lote o por orden de fabricación.
Criterios para elegir el contador de piezas adecuado a tu proceso
Empieza por la señal y la velocidad de tu línea, sigue por la integración con PLC o SCADA y termina por el display. Al revés suele acabar en compras duplicadas.
Velocidad de la línea. Calcula tus pulsos por minuto en el peor caso, no en el medio. Con ese dato descartas mecánicos y entradas con filtro lento.
Tipo de señal disponible. ¿Ya hay un sensor o una salida de la máquina que puedas aprovechar? ¿PNP o NPN? ¿24 V DC?
Presetting. Si cierras lotes o tienes objetivos por turno, lo vas a necesitar. Si solo quieres un histórico, no.
Integración. Si hay PLC, decide quién cuenta. Si hay SCADA, exige Modbus y mapa de registros.
Visibilidad. Distancia de lectura, brillo y cuántos datos quieres en pantalla.
Entorno. Grado de protección IP acorde a polvo, aceite o lavados. Conviene revisarlo cada 6 meses en instalaciones con refrigerante o virutas cerca, porque el IP nominal y el IP real después de un año de producción no siempre coinciden.
Presupuesto. Incluye sensor, cableado y horas de integración, no solo el aparato.
Y cuándo no tiene sentido todo esto: si tu proceso es manual, con lotes cortos y un solo puesto, un display LED grande no compensa. Un contador de mesa o la propia pantalla de la máquina te bastan. Lo mismo si la máquina ya muestra el conteo en su HMI y solo la mira una persona que está al lado.
Preguntas frecuentes sobre contadores de piezas industriales
¿Qué es un contador de piezas?
Es un dispositivo que registra cuántas unidades, ciclos o golpes produce una máquina, a partir de una señal de un sensor o de un contacto de la propia máquina.
¿Qué diferencia hay entre un contador y un totalizador industrial?
El contador registra el turno o lote actual y se reinicia. El totalizador acumula todo el histórico sin reset, y se usa sobre todo para mantenimiento por ciclos. Muchos equipos combinan las dos funciones en registros separados. Un contador mecánico de 6 dígitos llega a 999.999 antes de dar la vuelta, y ese límite hay que tenerlo en cuenta si lo usas como totalizador en máquinas de alta cadencia.
¿Se puede mostrar el objetivo de producción del turno en el mismo display LED del contador?
Sí, con la función de presetting. El operario o el PLC introduce el objetivo, y el contador de producción LED enseña a la vez las piezas hechas y las que faltan. Al llegar al valor configurado, el contador activa una salida: una baliza, una alarma o un aviso al PLC. Para que funcione bien, el display tiene que tener espacio para al menos dos campos, o tendrás que elegir cuál ves. Imagina una línea de inyección con objetivo de 2.400 piezas por turno: el operario ve «1.873 / 2.400» y sabe al momento si llega. Si además el marcador cambia de color cuando el ritmo cae por debajo del previsto, el aviso llega sin que nadie tenga que hacer cuentas mentales a mitad del turno.
Novedades en rótulos y pantallas LED
Suscríbete y recibe guías, casos reales y novedades de producto. Sin spam.
Recomendación del experto sobre contador de piezas
Empieza por la señal, no por la pantalla. Un sensor mal elegido estropea el mejor display del mundo.
- Prueba la señal primero: monta el sensor en el punto exacto y compara su conteo con uno manual de al menos 50 piezas a velocidad real.
- Decide quién cuenta: PLC o contador, uno solo. El otro muestra o registra.
- Exige comunicación documentada: si hay o puede haber SCADA, pide Modbus y el mapa de registros antes de comprar. Esto suele parecer un detalle menor en la fase de presupuesto, y luego es lo que más horas de integración consume cuando falta: sin saber en qué registro está el acumulado, en cuál el objetivo y cómo se fuerza un reset remoto, el integrador acaba probando a ciegas o pidiendo información al fabricante, y la puesta en marcha se alarga semanas por algo que se resolvía con un PDF.
- Dimensiona el display desde el operario más lejano: objetivo, real y diferencia visibles desde su puesto.
«El número que nadie ve no cambia nada en la línea; el que está a la vista de todos, sí.»
